L’Anomaly Detection nella visione artificiale è una tecnica di intelligenza artificiale che impara l’aspetto di un prodotto conforme e segnala ciò che se ne discosta. Si usa nel controllo qualità quando i difetti sono troppo vari, rari o difficili da descrivere per essere gestiti con regole tradizionali.
Quando le regole non bastano
Molti controlli qualità si possono definire con regole precise: verificare la presenza di un componente, misurare una quota, controllare una posizione, leggere un codice. In questi casi la visione artificiale tradizionale è efficace e molto affidabile.
Le cose cambiano con graffi, contaminazioni, irregolarità superficiali o deformazioni. Questi difetti possono avere forma, dimensione e posizione sempre diverse, e questo crea due problemi pratici:
- è difficile descrivere in anticipo tutti i difetti possibili
- in produzione i campioni difettosi sono spesso pochi, quindi è complicato raccogliere abbastanza esempi NOK per addestrare un modello di classificazione.
La Visual Anomaly Detection affronta il problema da un’altra direzione. Invece di descrivere i difetti, il modello apprende com’è fatto il prodotto corretto e identifica ciò che si discosta dalla normalità.
Come funziona l’Anomaly Detection nel controllo qualità
Le quattro fasi
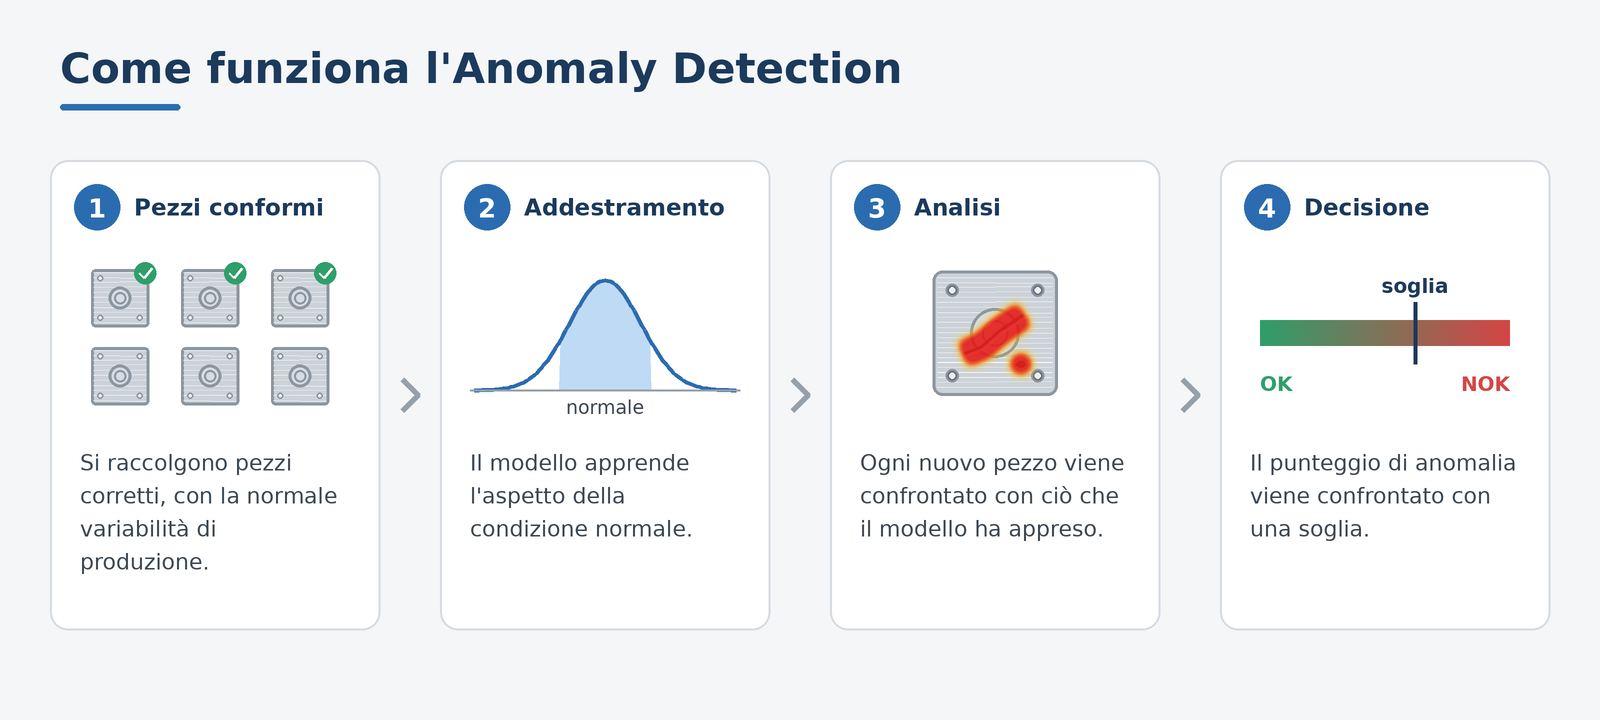
1. Acquisizione delle immagini conformi. Si raccolgono immagini del prodotto corretto, che devono rappresentare la normale variabilità di produzione: lotti, materiali, lievi differenze di posizionamento.
2. Addestramento del modello. L’algoritmo analizza le immagini e apprende le caratteristiche visive della condizione normale. L’addestramento si basa principalmente su campioni conformi.
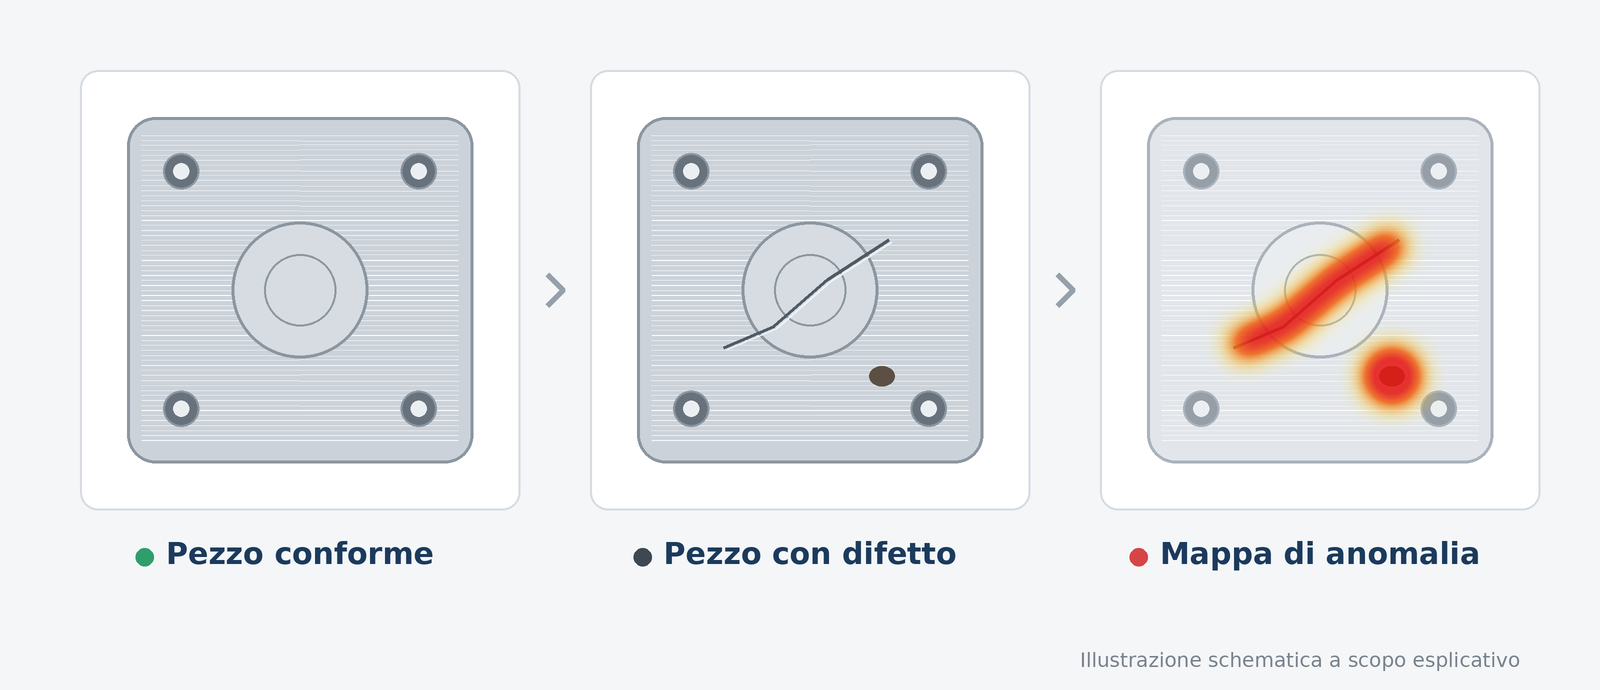
3. Analisi delle nuove immagini. Ogni prodotto acquisito in linea viene confrontato con ciò che il modello ha imparato. Il sistema restituisce in genere un punteggio di anomalia e può evidenziare le aree che si discostano dalla norma.
4. Decisione conforme / non conforme. Il punteggio viene confrontato con una soglia: superata la soglia, il pezzo viene segnalato come non conforme.
Da cosa dipende il risultato
La qualità del risultato dipende da quanto le immagini di addestramento sono rappresentative, dalla stabilità delle condizioni di acquisizione (illuminazione, ottica, posizionamento del pezzo) e dalla taratura della soglia. Per tarare la sensibilità conviene validare il modello anche con alcuni campioni difettosi, se disponibili.
Anomaly Detection, classificazione AI e Machine Vision tradizionale: le differenze
Non sono tecnologie in alternativa: rispondono a esigenze diverse.
| Caratteristica | Machine Vision tradizionale | Classificazione AI | Anomaly Detection |
|---|---|---|---|
| Funzionamento | Regole e parametri definiti | Apprendimento da esempi etichettati | Apprendimento della normalità |
| Difetti da conoscere | Devono essere descrivibili attraverso regole | Servono esempi delle classi da riconoscere | Non è necessario conoscere tutti i possibili difetti |
| Addestramento | Configurazione di regole e soglie | Immagini etichettate delle classi | Principalmente immagini di prodotti conformi |
| Limite principale | Difficoltà nel definire difetti complessi o variabili | Dipendenza dalla rappresentatività degli esempi | Possibili falsi positivi dovuti alla variabilità dei prodotti conformi |
Quali difetti può individuare l’Anomaly Detection
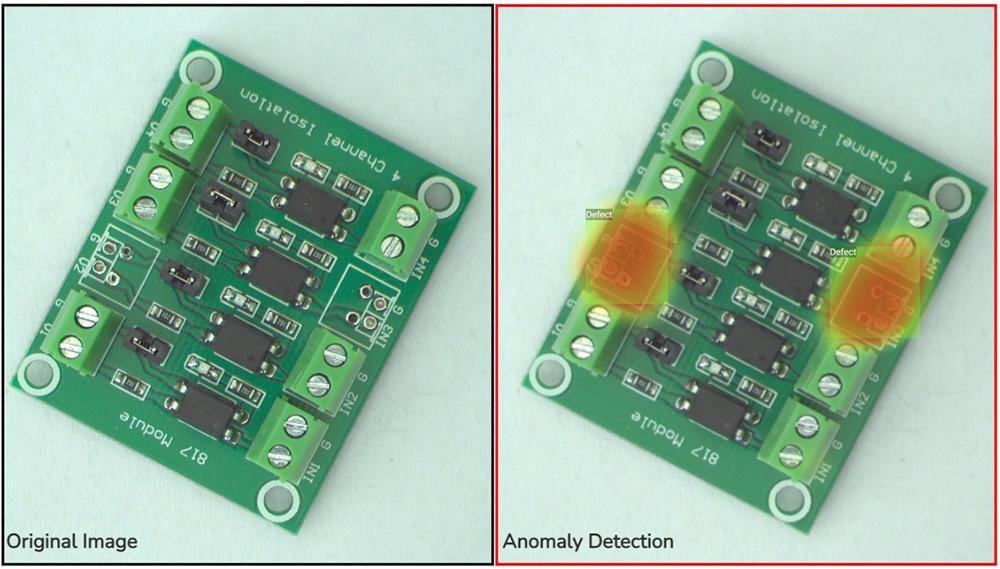
Esempio di Anomaly Detection su un circuito stampato: la mappa di calore evidenzia le aree che si discostano dal pezzo conforme.
Applicazioni tipiche
– Graffi e difetti superficiali
– Macchie e contaminazioni
– Irregolarità di texture di un materiale
– Deformazioni o variazioni impreviste dell’aspetto
– Difetti di assemblaggio che si manifestano come differenza visiva rispetto al pezzo corretto.
Le applicazioni riguardano settori come elettronica, packaging, automotive, farmaceutico e controllo di superfici.
Quando non è la scelta giusta
– Misure dimensionali, presenza/assenza e lettura di codici: gli strumenti deterministici sono più semplici, più rapidi da configurare e più facili da validare.
– Quando serve sapere il tipo di difetto, per esempio per classificare gli scarti: in questo caso è più indicata la classificazione.
– Quando la variabilità normale del prodotto è molto ampia o l’acquisizione è instabile: il modello rischia di segnalare come anomale variazioni che sono in realtà accettabili, con scarti non necessari.
Integrare Machine Vision e Anomaly Detection nello stesso controllo
In molte applicazioni la soluzione più efficace è combinare i due approcci. Strumenti deterministici verificano ciò che è misurabile (presenza di un componente, lettura di un codice, posizione), mentre l’Anomaly Detection analizza l’aspetto complessivo alla ricerca di difetti difficili da prevedere.
Quando l’elaborazione AI viene eseguita direttamente sul dispositivo di visione, in linea non serve un sistema di elaborazione esterno dedicato. Il modello si prepara invece con un software specifico su PC e poi viene caricato sul dispositivo.
Quando conviene usare l’Anomaly Detection
Conviene valutarla quando:
– le tipologie di difetto sono numerose o difficili da prevedere;
– i campioni difettosi sono pochi o poco rappresentativi;
– la variabilità del difetto rende complessa una regola tradizionale;
– il controllo visivo manuale è difficile da standardizzare;
– si vuole affiancare l’AI a strumenti di Machine Vision già in uso.
Se invece il controllo è semplice, ripetibile e definibile con parametri precisi, un approccio tradizionale è spesso più immediato. Il criterio resta sempre lo stesso: partire dall’applicazione e dal tipo di difetto da individuare.
Anomaly Detection con Zebra NS42
Zebra NS42 è una smart camera industriale (Smart Vision Sensor) che affianca agli strumenti di Machine Vision tradizionali uno strumento di Anomaly Detection. Si configura con Zebra Aurora Focus, la piattaforma software Zebra per configurare e gestire i dispositivi di visione.
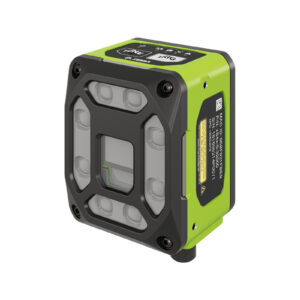
Zebra NS42, Smart Vision Sensor con strumenti di Machine Vision e AI.
Il sistema impara l’aspetto del pezzo conforme a partire da immagini di riferimento. In esecuzione, lo strumento restituisce un punteggio di anomalia, soglie per definire l’esito e una mappa che evidenzia le aree anomale. Poiché lo stesso dispositivo integra anche strumenti tradizionali, come lettura di codici, presenza/assenza e misurazione, la stessa applicazione può combinare controlli deterministici e AI. La disponibilità dello strumento dipende dalla configurazione e dalla licenza.
Anche in questo caso vale il criterio dell’articolo: l’AI si usa dove porta un vantaggio, mentre i controlli ben definiti restano affidati agli strumenti tradizionali.
Valutare l’applicazione su un campione reale
Visionlink affianca integratori, costruttori di macchine e aziende manifatturiere nella scelta delle tecnologie di visione più adatte, dalla definizione del sistema di acquisizione alla verifica del controllo su campioni reali.
Hai difetti difficili da individuare con regole tradizionali?
Valutiamo la tua applicazione e verifichiamo la soluzione di visione più adatta sul tuo campione.
SCHEDE DEI PRODOTTI